廈門不銹鋼精密鑄造加工
發(fā)布時(shí)間:2022-09-06 01:10:36
廈門不銹鋼精密鑄造加工
用酸溶液除去鋼表面氧化皮和生銹的方式稱之為酸洗。這也是一種清理金屬表面的方式。它往往與預(yù)不銹鋼鈍化一起開展。機(jī)械零配件一般也需要開展酸洗。一般將機(jī)械零配件滲入鹽酸等溶液中,以除去金屬表面的化合物等薄膜,是電鍍工藝,塘瓷,擠壓成型等工藝流程的前解決或正中間解決。什么叫機(jī)械零配件鈍化處理?假如合金在物質(zhì)影響下的浸蝕物質(zhì)具備高密度的構(gòu)造并產(chǎn)生一層薄膜(一般不是由此可見的),它將密切地遮蓋在機(jī)械零配件表面,隨后金屬材料的表面情況產(chǎn)生變化,金屬電極的發(fā)展?jié)摿M(jìn)一步提高。

廈門不銹鋼精密鑄造加工
精密鑄造是一種少切削或無切削的鍛造工藝,說白了的少切削和無切削是對(duì)應(yīng)于別的鍛造生產(chǎn)加工方式來講的。除開精密鑄造之外,鑄造業(yè)也有很多種多樣加工工藝方式,鋁壓鑄便是這其中一種。一些電子器件,車輛,電機(jī),家用電器及其一些通訊業(yè)常見到鋁合金壓鑄產(chǎn)品,它具備性能卓越,高精密,高耐磨。也被用以大型飛機(jī)和船只等規(guī)定非常高的領(lǐng)域中。鋁合金型材抑制加工工藝基本原理便是利用髙壓將金屬液告知壓入一金屬模貝凹模內(nèi),金屬液在溫度的作用下放涼凝結(jié)而產(chǎn)生鋁合金壓鑄。

廈門不銹鋼精密鑄造加工
一般來說,機(jī)械零配件的尺寸公差規(guī)定越小,機(jī)械零配件的表面粗糙度值越小,但兩者中間沒有確定的功能關(guān)系。比如,一些設(shè)備,儀器設(shè)備,主軸,衛(wèi)生設(shè)施,食品類機(jī)械,一些機(jī)械零配件的表面改性材料,他們的表面規(guī)定十分光潔,即表面粗糙度規(guī)定十分高,但他們的尺寸公差規(guī)定十分高。一般來說,針對(duì)有尺寸公差規(guī)定的機(jī)械零配件,其公差等級(jí)與表面粗糙度值有一定的對(duì)應(yīng)關(guān)系。必須開展查驗(yàn),清理和防銹處理。機(jī)械零配件的清理一般分成粗洗和凈洗兩一部分。

廈門不銹鋼精密鑄造加工
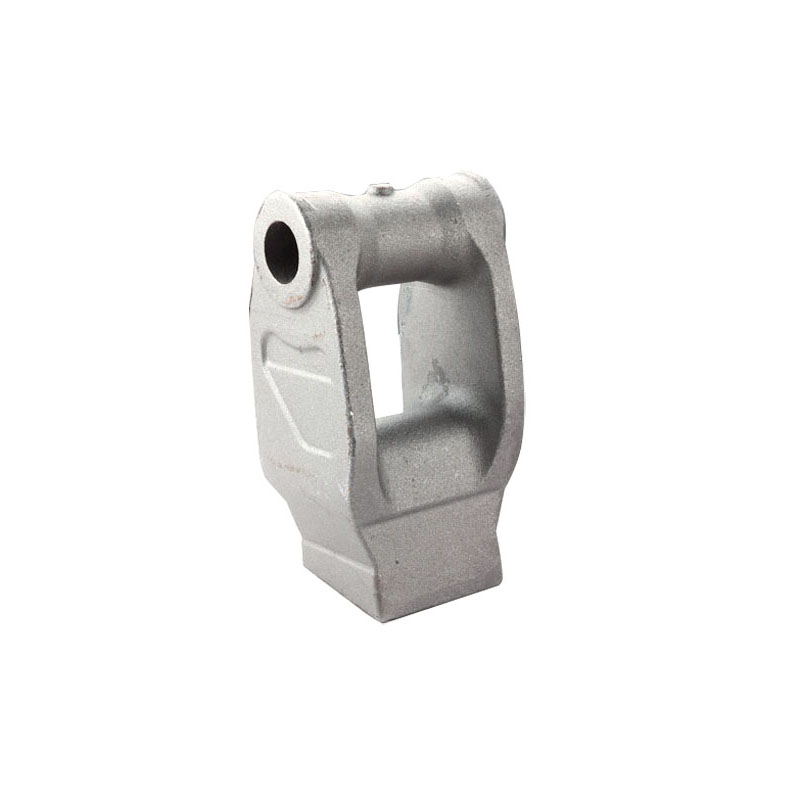
精密鑄造加工工藝常見的是熔模鑄造。精密鑄造是采用適合的熔模原材料制如石臘等導(dǎo)致熔模,在熔模上反復(fù)沾防火建筑涂料與撒防火砂工藝流程,使型殼做到硬底化且干躁,再將內(nèi)部的熔模融化掉,進(jìn)而得到凹模。培燒型殼以得到充足的抗壓強(qiáng)度,及燒毀殘留的熔模原材料;澆筑所須要的金屬?gòu)?fù)合材料;凝結(jié)制冷,蛻殼后清砂,進(jìn)而得到高精密的制成品。再依據(jù)商品必須進(jìn)行熱處理工藝或冷拉,或者表層處理。之上說的便是精密鑄造中熔模鑄造的大體步驟,每一個(gè)工藝流程都很重要。
廈門不銹鋼精密鑄造加工
金屬型精密鑄造的特性,金屬型鍛造的鑄件凈重標(biāo)準(zhǔn)一般為0.1—135kg,某些可以達(dá)到225kg。因?yàn)榻饘傩偷陌寄J怯脵C(jī)械加工制造方式制出的,因此鑄件的構(gòu)造形狀不可以很繁雜,更應(yīng)考慮到從鑄型中取下鑄件的概率。熔模精密鑄造的特性,能夠鑄出形狀極其繁雜的鑄件,其復(fù)雜性是一切其他方式難以實(shí)現(xiàn)的。盡管一個(gè)壓型板能夠制出的熔模形狀較簡(jiǎn)易。純金屬,碳化物成份鋁合金在凝結(jié)的過程中沒有凝結(jié)區(qū),橫斷面液,固兩相由一條界線清晰分離,隨溫度降低,固相層持續(xù)提升,高效液相層持續(xù)降低,直通中間。

廈門不銹鋼精密鑄造加工
鍛造時(shí)要多方位充分考慮鑄件的結(jié)構(gòu),模樣,大中小型,壁厚及其對(duì)接等危害鑄件液態(tài)和固體收縮的因素,選擇有效的技術(shù)性基本參數(shù),防止鑄造缺陷焊接缺陷等鑄造缺陷。鑄件的澆冒口控制系統(tǒng)設(shè)計(jì)要合理,若要選擇冷鐵等加工工藝防范措施,其置放的地方要合理,既要確保鑄件內(nèi)部結(jié)構(gòu)的緊密連接,又要盡量避免地應(yīng)力的狀況導(dǎo)致。根據(jù)鑄件規(guī)范選擇有效的熱割澆冒口加工工藝方式,確保熱割起始溫度不少于300℃。操作過程時(shí),氧割槍和吹氧管選用振動(dòng)光纖激光切割。關(guān)鍵部件氧割后盡早用石棉布遮擋住隔口或進(jìn)爐熱處理方法。